
Đóng tàu theo module – phương pháp đóng tàu hiện đại (Phần 1)


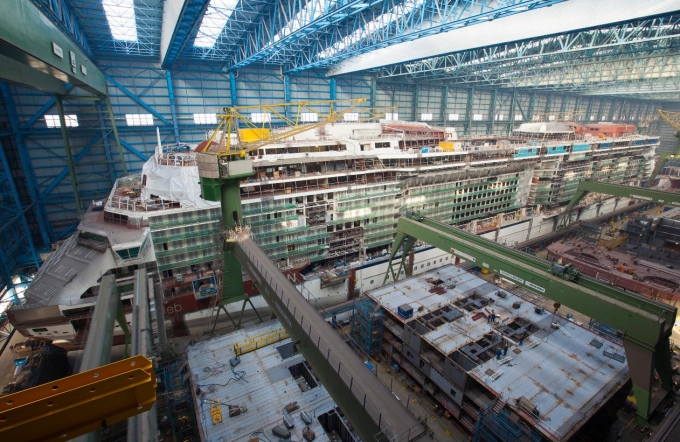
Đóng tàu theo module là phương pháp có tính chuyên môn hoá - tự động hoá cao và nó đòi hỏi sự đồng bộ giữa các quá trình công nghệ.
 |
| Hình minh họa |
Ngoài hiệu quả nâng cao chất lượng công trình, thay thế dần lao động thủ công bằng lao động máy móc có hiệu quả kinh tế cao, phương pháp này còn đảm bảo an toàn lao động và hạn chế được bệnh nghề nghiệp cho người thợ.
Về cơ bản, phương pháp đóng tàu theo module là việc lắp ráp con tàu từ các tổng đoạn khối (Block), trên đó đã lắp đặt sẵn các trang thiết bị cố định. Các công đoạn chế tạo phân tổng đoạn hoàn toàn không có gì mới, nhưng phải đảm bảo độ chính xác cao hơn về lượng dư gia công, vị trí lắp đặt hệ thống… và đặc biệt các thiết bị trên tàu được lắp ráp ngay từ những công đoạn đầu. Do đó đòi hỏi nhà máy phải có điều kiện cơ sở vật chất đạt đến một trình độ nhất định, đồng bộ giữa khâu thiết kế, công nghệ và thi công, trình độ của người thợ, phải được trang bị công nghệ tự động hoá tối thiểu như triển khai tôn vỏ bằng phần mềm chuyên dùng kết hợp với việc trang bị các trang thiết bị: cẩu đủ lớn để có thể nâng được module lớn nhất của con tàu được đóng (thường trên 150 tấn đối với tàu cỡ 15.000 DWT), máy sơ chế tôn, máy hàn cắt tự động, bãi lắp ráp đủ tiêu chuẩn…
Đóng tàu theo module thường được thực hiện theo các bước sau:
1. Phân nhóm công nghệ
Nguyên vật liệu để đóng vỏ tàu là thép hình và thép tấm. Sau khi nhập về, thép được tiến hành làm sạch trong phân xưởng vỏ (xử lý bề mặt và sơn lót). Vỏ tàu thủy được hình thành bởi rất nhiều các tấm phẳng, cong, các thanh dầm và các chi tiết từ đơn giản đến phức tạp. Do đó, để thuận lợi cho việc chế tạo, cần phân nhóm các hệ chi tiết cũng như trình tự gia công để đảm bảo rằng hành trình của nguyên vật liệu qua các nguyên công trong dây chuyền sản xuất theo con đường ngắn nhất.
Nhóm 1: Gồm các tấm phẳng lớn như: đáy trong, ngoài, mạn, vách, thượng tầng…
Nhóm 2: Các tấm cong một chiều có thể vạch dấu gia công hoàn toàn trước khi uốn (hông, mạn, boong tàu…)
Nhóm 3: Các tấm cong hai chiều phải vạch dấu sơ bộ trước khi uốn, sau khi uốn lấy dấu lại trước khi gia công tinh (các tấm mạn phần mũi, phần lái)
Nhóm 4: Các chi tiết được cắt bởi mỏ cắt hay máy cắt cơ khí (các loại mã, đà dọc, ngang…)
Nhóm 5: Các chi tiết gia cường thẳng (sườn mạn, nẹp vách, xà boong)
Nhóm 6: Các chi tiết có bán kính cong lớn (các sườn vùng hông tàu, vùng mũi, vùng đuôi)
Nhóm 7: Các tấm cong nhỏ: đà ngang vùng hông, các tấm mã dưới đáy đôi liên kết sườn với các dầm dọc đáy…
2. Chế tạo chi tiết thanh chữ T và chữ L
Trong kết cấu tàu thuỷ thường sử dụng chi tiết có kết cấu tiết diện T và chữ L là các chi tiết gia cường chính (đường sườn chính, dầm dọc đáy, xà dọc boong…). Việc chế tạo các chi tiết kết cấu được tiến hành theo các bước sau:
- Lắp các chi tiết với nhau và ép giữ các chi tiết đó theo dấu đã vạch sẵn trên vật liệu
- Hàn đính các chi tiết
- Hàn chính thức theo phương pháp tự động và bán tự động
- Kiểm tra lại hình dáng và nắn thẳng nếu cần
- Việc hàn đính phải tuân theo trình tự hàn để đảm bảo ứng suất và biến dạng hàn nhỏ nhất. Nếu dùng phương pháp tay thì phải hàn lùi từng đoạn để tránh tập trung ứng suất
3. Chế tạo cụm chi tiết tấm
Cụm chi tiết tấm được chế tạo bằng cách lắp ghép nhiều tấm riêng biệt với nhau. Quá trình chế tạo cụm chi tiết tấm có thể tiến hành trên diện tích phẳng (đối với cụm chi tiết tấm phẳng hoặc cong ít) hoặc cũng có thể trên các bệ lắp ráp chuyên dùng đối với những cụm có độ cong tương đối lớn hoặc có dạng phức tạp. Quá trình chế tạo cụm chi tiết tấm bao gồm những bước sau:
- Kiểm tra đồng bộ của nguyên liệu từ kho
- Đảm bảo tất cả các tấm bao đúng vị trí lắp ráp trên bản vẽ quy định
- Rà khớp các mép tấm và hàn đính lại với nhau
- Hàn các mối nối đấu đầu
- Kiểm tra nắn thẳng
- Việc hàn đính sau khi rà khớp cũng được tiến hành tương tự như các trường hợp lắp ráp khác, nghĩa là chiều dài mỗi mối khoảng từ 30 đến 40 mm và khoảng cách giữa hai mối ít nhất là 300 mm. Ngoài ra, mối hàn đính đối với cụm chi tiết tấm cần cách mép ngoài cùng 100 mm. Hàn đấu đầu giữa các tấm với nhau theo phương pháp tự động dưới chất trợ dung và hàn đồng thời cả hai phía.
Tag:
Xem nhiều
Mới nhất

“Lá cờ đầu” đổi mới sáng tạo, chuyển đổi số ngành Đường sắt
Với vinh dự hai lần được Tổng công ty Đường sắt Việt Nam tặng Cờ thi đua "Đơn vị đổi mới KHCN xuất sắc nhất" vào năm 2023 và 2025, Công ty CP Thông tin tín hiệu đường sắt Vinh đang nỗ lực không ngừng để hiện thực hóa mục tiêu trở thành đơn vị tiên phong, lá cờ đầu về đổi mới sáng tạo, chuyển đổi số ngành Đường sắt.
Doanh nghiệp
Trường Đại học Hàng hải Việt Nam: Trao bằng tốt nghiệp cho 130 tân tiến sĩ, thạc sĩ
Chiều 08/8, Trường Đại học Hàng hải Việt Nam đã tổ chức Lễ tốt nghiệp và trao bằng tiến sĩ, thạc sĩ năm 2026 cho 130 nghiên cứu sinh và học viên cao học đã hoàn thành chương trình đào tạo sau đại học.
Doanh nghiệp
Mô hình hợp tác đào tạo chuẩn quốc tế giữa Trường Đại học Giao thông vận tải và Học viện Chisholm
Với chương trình cử nhân công nghệ kỹ thuật, mô hình hợp tác đào tạo giữa Trường Đại học Giao thông vận tải (UTC) và Học viện Chisholm (Úc). Với chương trình học được thiết kế theo lộ trình 2 + 2 (2 năm học tập tại UTC và 2 năm học tại Học viện Chisholm. Thông qua mô hình hợp tác này, người học có cơ hội thực tập và phát triển nghề nghiệp theo chuẩn mực quốc tế.
Doanh nghiệp
Hạ thủy tàu điện gió ngoài khơi
Ngày 28/7, Công ty TNHH MTV Đóng tàu Hạ Long đã hạ thủy thành công tàu dịch vụ vận hành và bảo dưỡng điện gió ngoài khơi ký hiệu CSOV 9020 - YN552213.
Doanh nghiệp
Đại Dũng Shipyard - Mắt xích chiến lược hoàn thiện hệ sinh thái công nghiệp chuyên sâu
Với tầm nhìn dài hạn và khát vọng nâng tầm vị thế công nghiệp Việt Nam trên trường quốc tế, Tập đoàn Đại Dũng chính thức đưa vào vận hành Nhà máy Đại Dũng Shipyard - một mắt xích chiến lược, hoàn thiện hệ sinh thái công nghiệp chuyên sâu và mở rộng năng lực tham gia chuỗi cung ứng toàn cầu.
Doanh nghiệp
Gắn chuyển đổi số với hiệu quả sản xuất kinh doanh, an toàn chạy tàu
Công ty Cổ phần Thông tin tín hiệu đường sắt Đà Nẵng không ngừng đẩy mạnh công tác nghiên cứu khoa học, ứng dụng chuyển đổi số nhằm thay đổi phương thức làm việc truyền thống sang môi trường số, góp phần nâng cao hiệu quả quản lý hạ tầng đường sắt, bảo đảm an toàn chạy tàu.
Doanh nghiệp
Bình luận
Thông báo
Bạn đã gửi thành công.